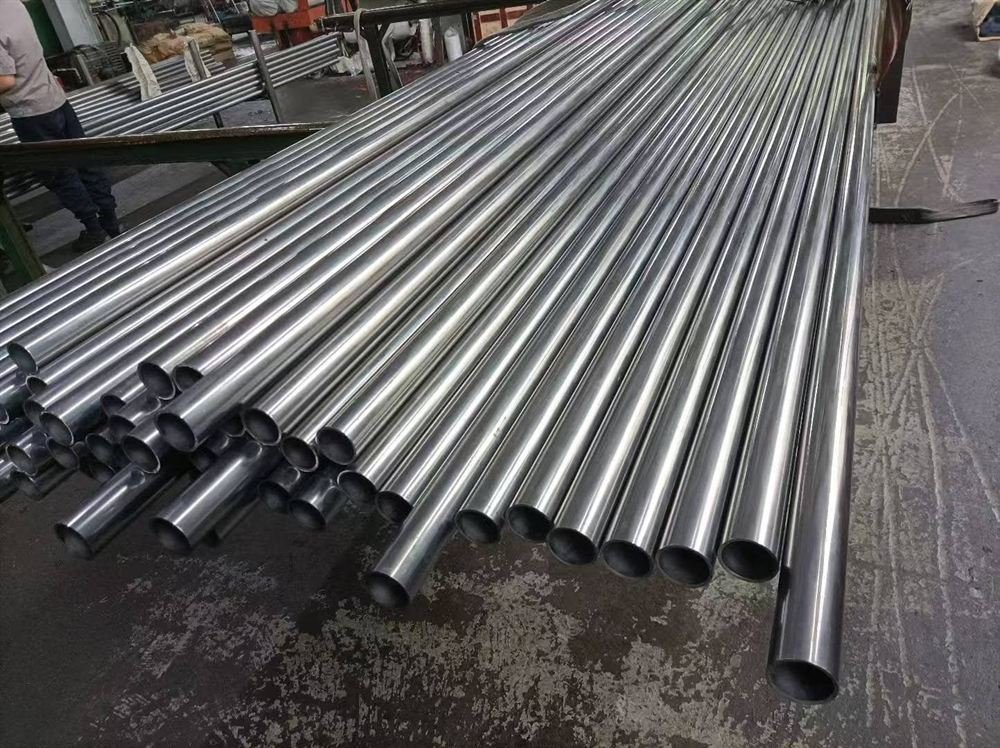
EN 10305-2, kaynaklı ve ardından soğuk çekilmiş hassas çelik boru standardıdır. DIN 2393’ün Avrupa’daki karşılığıdır. 6–76 mm dış çap, 0,6–6 mm et kalınlığında, E235C kalitesinde üretiyoruz; amortisör, gaz yayı, silindir gövdesi ve genel makine imalatında kullanılır.
Fiyat: Fiyat spesifikasyon bazında verilir. Çelik fiyatları hammadde piyasasını takip ettiği için her fiyat sipariş sırasında teyit edilir.
EN 10305-2 ile EN 10305-1 arasındaki fark
| Konu | EN 10305-1 | EN 10305-2 |
|---|---|---|
| Üretim | Dikişsiz, soğuk çekilmiş | Kaynaklı, sonra soğuk çekilmiş |
| Malzeme | E235, E355 | E235C (kaynağa uygun) |
| Et düzgünlüğü | İyi | Çok iyi (kaynak + çekme) |
| Tipik kullanım | Basınçlı silindir, hidrolik hat | Amortisör, gaz yayı, gövde |
Kaynaklı boruda et kalınlığı çok düzgün dağılır; bu nedenle özellikle ince etli ve uzun parçalarda tercih edilir. Basınç yönünde dikişin konumu çizimde belirtilmelidir.
Toleranslar
| Dış çap | Dış çap toleransı | Et toleransı |
|---|---|---|
| 6 – 30 mm | ±0,10 mm | ±10 % |
| 30 – 50 mm | ±0,12 mm | ±10 % |
| 50 – 76 mm | ±0,15 mm | ±10 % |
Yüzey ve teslim
- Parlak çekme yüzeyi: kaynak ve kaplama öncesi standart teslim.
- Fosfatlı (NBK +N): yağ tutan siyah yüzey, nakliye koruması.
- Ölçü kesim: dik, çapaksız; kaynak ağzı talep üzerine açılır.
Sık sorulan sorular
Kaynak dikişi iç yüzeyde kalır mı? Çekme sonrası iç yüzey düzgünleşir; honlama veya SRB yapılacaksa dikiş izi tamamen kalkar.
DIN 2393 yerine verebilir misiniz? Evet, aynı ürün DIN 2393 olarak da belgelendirilebilir.
Basınçlı uygulama için uygun mu? Silindir gövdesi ve rezervuar gibi orta basınçlı parçalarda yaygın kullanılır; basınç hesabı et kalınlığına göre yapılmalıdır.