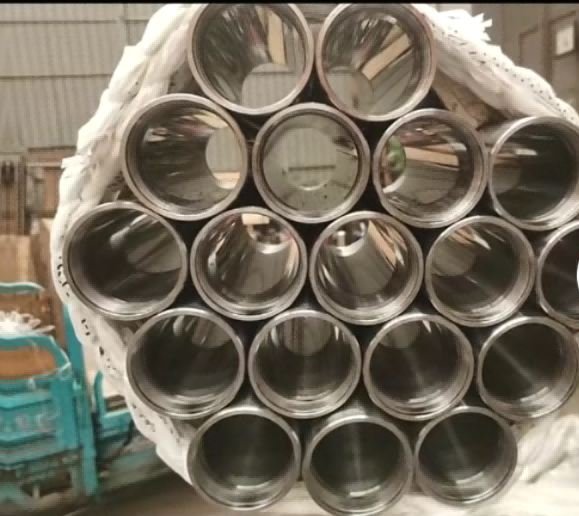
ท่อกระบอกไฮดรอลิกคือผิวที่ซีลลูกสูบวิ่งไปมา ขนาด ความกลม และความเรียบของผิวในจึงกำหนดการรั่วซึมของกระบอกโดยตรง เราผลิตรูใน 15–100 มม. ขนาดนอก 20–121 มม. ความหนา 2–15 มม. เกรด 20#, 45# (AISI 1045), 27SiMn, 16Mn (E355), 25Mn, St52 และ EN 10305-4 E235 / E355 สำหรับแบบยุโรป ส่งมอบแบบดึงเย็น ขัดเงา (Ra 0,2–0,4 µm) หรือ SRB
ราคา: เสนอราคาตามสเปกแต่ละรายการ ราคาเหล็กขึ้นลงตามตลาดวัตถุดิบ จึงยืนยันราคาทุกครั้งเมื่อสั่งซื้อ
ขนาดและค่าคลาดเคลื่อน
| รูใน | ค่าคลาดเคลื่อนรูใน | ค่าคลาดเคลื่อนความหนา | ความตรง |
|---|---|---|---|
| 15 – 30 มม. | H8 / H9 | ±10 % | ≤ 0,25 มม./ม. |
| 30 – 60 มม. | H8 / H9 | ±10 % | ≤ 0,30 มม./ม. |
| 60 – 100 มม. | H8 / H9 | ±10 % | ≤ 0,40 มม./ม. |
หากต้องการค่าคลาดเคลื่อนแคบกว่านี้ ระบุในแบบได้เลย ตอนสั่งซื้อบอกเพียงว่าขนาดใดสำคัญที่สุด: รูใน ขนาดนอก หรือความหนา
เกรดเหล็ก
| เกรด | มาตรฐาน | คุณสมบัติ | การใช้งาน |
|---|---|---|---|
| 20# | GB/T 3639 | เชื่อมง่าย ราคาดี | กระบอกมาตรฐาน |
| 45# (1045) | GB/T 3639 | ความแข็งแรงสูง กลึงง่าย | กระบอกแรงดันสูง |
| 27SiMn | GB/T 3639 | ทนการสึกหรอ | เครื่องจักรก่อสร้าง |
| 16Mn (E355) | EN 10305-1 | แข็งแรงที่ผนังบาง | แบบยุโรป กระบอกน้ำหนักเบา |
| 25Mn | GB/T 3639 | ความแข็งแรงปานกลาง | งานเครื่องกลทั่วไป |
| St52 | DIN 2391 | แบบเยอรมันเดิม | งานซ่อมเปลี่ยนในยุโรป |
สภาพส่งมอบ
- ดึงเย็น (+C): ผิวสว่าง ขนาดนิ่ง เหมาะกับลูกค้าที่มีสายขัดเงาเอง
- ขัดเงา (honed): ผิวในเป็นลายไขว้ Ra 0,2–0,4 µm ประกอบได้ทันที
- SRB: ผิวถูกอัดแน่น Ra 0,1–0,3 µm อายุใช้งานยาว
- ฟอสเฟต (NBK +N): ผิวดำอุ้มน้ำมัน กันสนิมระหว่างขนส่ง
จุดที่ต้องตรวจตอนซื้อ
- รูใน: คลาด 0,05 มม. ก็เปลี่ยนช่องว่างซีลและทำให้รั่ว
- ความกลมและความตรง: ขัดเงาชดเชยได้แต่จำกัดด้วยความหนาผนัง
- ความหนาเบี้ยวศูนย์: ผนังบางข้างเดียวทำให้ชุบโครมไม่สม่ำเสมอ
- หน้าตัด: ต้องฉากและไม่มีครีบ ไม่เช่นนั้นฝากระบอกจะรั่ว
การตรวจสอบ
วัดรูใน ความกลม ความตรง และความเรียบผิว บันทึกในใบตรวจสอบ และส่งผลวัดรายล็อตให้ตามคำขอ
การขัดเงาคืออะไร และทำไมต้องควบคุม Ra
การขัดเงา (honing) คือการขัดผิวในด้วยหัวขัดที่หมุนและเคลื่อนขึ้นลงพร้อมกัน ทำให้ได้ผิวที่มีรอยขัดไขว้กันเป็นมุม ซึ่งช่วยอุ้มน้ำมันหล่อลื่นและทำให้ซีลทำงานได้ดีกว่าผิวที่ขัดตามยาวอย่างเดียว ค่าความหยาบผิว (Ra) ยิ่งต่ำ ผิวก็ยิ่งเรียบ แต่ถ้าเรียบเกินไปจนไม่มีร่องอุ้มน้ำมัน ซีลอาจร้อนและสึกเร็วขึ้น
งานกระบอกไฮดรอลิกทั่วไปจึงกำหนดช่วง Ra ไว้เป็นช่วง ไม่ใช่ค่าต่ำสุดค่าเดียว และมักกำหนดรูปแบบรอยขัด (cross-hatch) ร่วมด้วย หากแบบไม่ได้ระบุ เราจะยืนยันช่วงที่เหมาะกับงานของลูกค้าก่อนผลิต
สิ่งที่ต้องระบุในใบสั่งซื้อ
| หัวข้อ | สิ่งที่ต้องเขียน | ผลถ้าไม่ระบุ |
|---|---|---|
| ขนาดใน | ขนาดในสำเร็จและค่าคลาดเคลื่อน | ประกอบลูกสูบไม่ได้หรือหลวมเกิน |
| ความหยาบผิว | ช่วง Ra และรูปแบบรอยขัด | ซีลสึกเร็วหรือรั่วซึม |
| ความกลม | ค่าความกลมและความเรียวตลอดความยาว | ลูกสูบฝืดที่ปลายกระบอก |
| ความตรง | ค่าความเบี้ยวต่อเมตร | แรงเสียดทานสูงและซีลสึกไม่สม่ำเสมอ |
| การทดสอบ | ทดสอบแรงดันและตรวจจุดรั่ว | ไม่มีหลักฐานยืนยันคุณภาพ |
การบรรจุและการส่งออก
ผิวที่ขัดเงาแล้วไวต่อสนิมและรอยขีดข่วนมากกว่าท่อปกติ จึงต้องทาน้ำมันกันสนิม ปิดปลายด้วยจุกพลาสติก และห่อด้วยวัสดุกันกระแทกก่อนจัดมัดหรือใส่ลังไม้ เอกสารส่งออกจัดทำเป็นภาษาอังกฤษพร้อมระบุขนาดใน ความยาว และเลขล็อตให้ตรงกับใบรับรอง เพื่อให้ตรวจรับได้เร็วเมื่อถึงปลายทาง
เทียบกับมาตรฐานอื่นที่ลูกค้าใช้อ้างอิง
| มาตรฐาน | สภาพผิวใน | ความสัมพันธ์กับท่อขัดเงา |
|---|---|---|
| EN 10305-4 | ดึงเย็น +N / +SR | เป็นฐานของงานไฮดรอลิก ผิวในยังต้องขัดเงาเพิ่มถ้าต้องการ Ra ต่ำ |
| DIN 2391 | BK / NBK | มาตรฐานเยอรมันรุ่นเก่า ผลิตภัณฑ์เดียวกัน ต่างที่ชื่อสภาพส่งมอบ |
| ASTM A519 | ดึงเย็น 1010 / 1020 / 4130 | มาตรฐานอเมริกัน ไม่กำหนดค่าผิวในระดับขัดเงา ต้องระบุ Ra เอง |
| JIS G3445 | STKM11A–STKM20 | มาตรฐานญี่ปุ่น เน้นงานโครงสร้างเครื่องจักร ผิวในต้องตกลงเพิ่ม |
ข้อควรระวังคือมาตรฐานเหล่านี้กำหนดขนาด ค่าคลาดเคลื่อน และกำลังรับแรงได้ แต่ไม่ได้กำหนดค่าความหยาบผิวในระดับที่กระบอกไฮดรอลิกต้องการ จึงต้องเขียนช่วง Ra และข้อจำกัดรอยขีดลงในใบสั่งซื้อเสมอ ไม่ว่าจะอ้างมาตรฐานใด
คำถามที่พบบ่อย
ควรซื้อแบบขัดเงาหรือดึงเย็น? ถ้ามีเครื่องขัดเงาเอง แบบดึงเย็นประหยัดกว่า ถ้าประกอบทันทีให้เลือกแบบขัดเงา
ยาวได้สูงสุดเท่าไร? ตัดตามแบบ ขีดจำกัดขึ้นกับขนาดและความหนา แจ้งความยาวที่ต้องการมาได้เลย
รับออเดอร์จำนวนน้อยไหม? รับ ร้านซ่อมและล็อตเล็กเป็นลูกค้าปกติของเรา