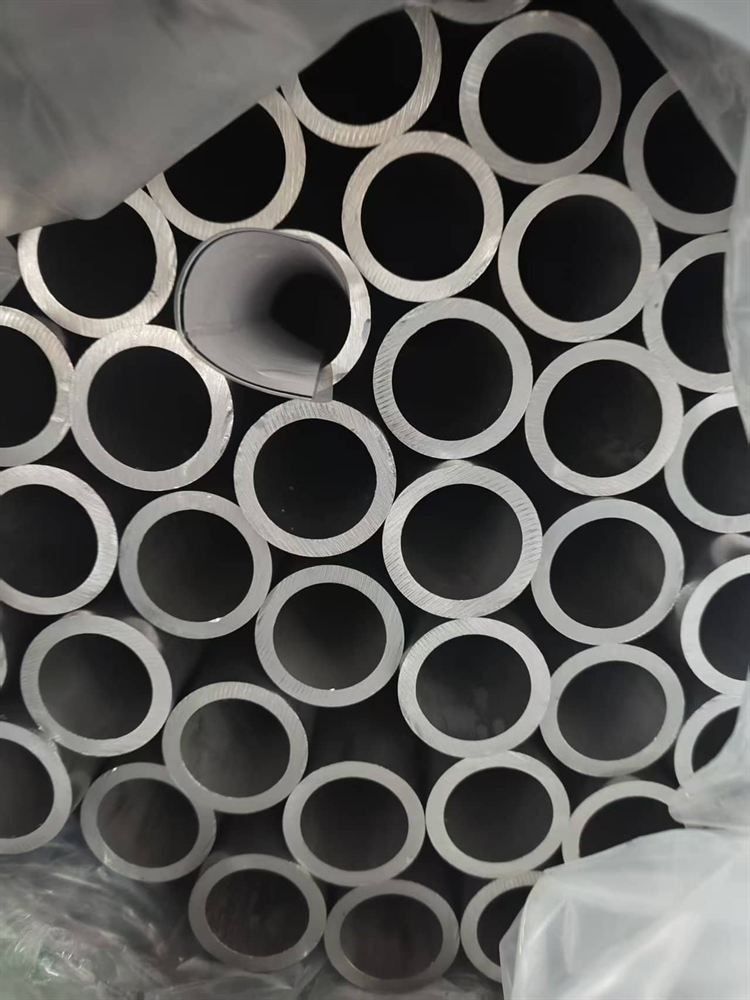
EN 10305-1 là tiêu chuẩn ống thép chính xác không mối hàn kéo nguội. Theo tiêu chuẩn này chúng tôi sản xuất đường kính ngoài 4–80 mm, độ dày 0,5–8 mm, mác E235 và E355, trạng thái kéo nguội, ủ hoặc mạ kẽm điện phân; cắt theo chiều dài và mài ba via.
Giá: Giá báo theo từng quy cách. Giá thép biến động theo thị trường nguyên liệu nên mỗi mức giá được xác nhận tại thời điểm đặt hàng.
EN 10305-1 quy định những gì
Tiêu chuẩn xác định dung sai kích thước, giá trị cơ tính, trạng thái giao hàng và kiểm tra. “Ống EN 10305-1” chưa đủ – cần ghi cấp dung sai và trạng thái.
| Đặc điểm | Quy định |
|---|---|
| Sản xuất | Không mối hàn, kéo nguội |
| Mác thép | E235, E355 (DIN 2391 cũ: St35, St45, St52) |
| Trạng thái giao | +C kéo nguội, +A ủ, +Z mạ kẽm điện phân |
| Kiểm tra | Kích thước, mác thép, bề mặt; thử áp theo yêu cầu |
Dung sai
| Đường kính ngoài | Dung sai ngoài | Dung sai độ dày |
|---|---|---|
| 4 – 30 mm | ±0,08 mm | ±10 % |
| 30 – 60 mm | ±0,12 mm | ±10 % |
| 60 – 80 mm | ±0,15 mm | ±10 % |
E235 và E355
| Mác | Giới hạn chảy ReH | Độ bền kéo Rm | Ứng dụng |
|---|---|---|---|
| E235 | ≥ 235 MPa | 360 – 520 MPa | Đường thủy lực, bạc lót, xi lanh sẽ mài honed |
| E355 | ≥ 355 MPa | 490 – 630 MPa | Ống áp lực thành mỏng, cần piston, xi lanh tải cao |
E235 dễ tạo hình và hàn. E355 cho phép thành mỏng hơn ở cùng áp suất, giảm khối lượng nhưng đòi hỏi độ đồng tâm cao hơn.
Trạng thái giao hàng
- +C kéo nguội: bề mặt sáng, Ra 0,8–1,6 µm; chuẩn cho chi tiết sẽ mài honed, mài hoặc hàn.
- +A ủ: khử ứng suất, dễ uốn; cho chi tiết cần uốn hoặc loe sau khi mua.
- +Z mạ kẽm điện phân: cho đường thủy lực và thanh ngoài trời.
- Phosphat hóa: đen, có dầu, bám sơn tốt – điển hình cho giảm xóc và phuộc khí.
Những gì cần ghi trong đơn hàng
EN 10305-1 quy định ống không mối hàn kéo nguội, nhưng mỗi đơn vẫn phải chỉ rõ dung sai và trạng thái giao hàng vì tiêu chuẩn cho phép nhiều lựa chọn.
| Hạng mục | Ví dụ | Ảnh hưởng |
|---|---|---|
| Kích thước | Ø16 × 1,5 mm | Quyết định giá và khả năng cán nguội |
| Mác thép | E235 / E355 | Quyết định giới hạn chảy tối thiểu |
| Trạng thái | +C, +SR, +A, +N | Quyết định độ cứng và biến dạng sau khi uốn |
| Cấp dung sai | Theo bản vẽ | Cấp chặt ảnh hưởng tỷ lệ đạt khi sản xuất |
| Chiều dài, khối lượng | 6 m, 10 tấn | Quyết định cách cắt và đóng gói |
Nếu chi tiết sẽ được uốn hoặc hàn tiếp, nên chọn +SR hoặc +N thay vì +C. Ống ở trạng thái +C cứng hơn, giữ kích thước tốt hơn nhưng dễ nứt khi uốn ở bán kính nhỏ.
Đóng gói và xuất khẩu
Ống bó theo quy cách, bịt đầu và phủ dầu chống gỉ, bọc nilon và đai thép. Chứng từ gồm phiếu đóng gói, chứng chỉ EN 10204 3.1 ghi số mẻ và giá trị cơ tính thực đo. Với khách Việt Nam có thể cấp Form E theo ACFTA, cần ghi trong đơn hàng vì không bổ sung được sau khi tàu chạy.
So sánh với tiêu chuẩn khác
| Tiêu chuẩn | Hệ mác | Khác biệt cần biết |
|---|---|---|
| DIN 2391 | St35, St45, St52 | Tiêu chuẩn tiền nhiệm, cùng sản phẩm, khác tên trạng thái |
| JIS G3445 | STKM11A–STKM20 | Cho phép cả ống hàn nên phải ghi rõ cách sản xuất |
| ASTM A519 | 1010, 1020, 1045, 4130 | Hệ mác AISI, đơn vị inch, không có trạng thái +C/+N |
| GOST 8734-75 | 10, 20, 09G2S | Dùng nhóm cung ứng A–D thay cho trạng thái giao hàng |
Khi khách cuối yêu cầu một tiêu chuẩn khác với bản vẽ, việc cần so là giới hạn chảy tối thiểu và dung sai thực tế, không phải tên gọi. Chúng tôi xác nhận bằng văn bản trước khi sản xuất.
Câu hỏi thường gặp
Chọn E235 hay E355? Tính toán áp suất và độ dày quyết định. Với cùng áp suất, E355 cho phép thành mỏng hơn; E235 dễ tạo hình hơn.
Ống +Z có mạ cả mặt trong? Mạ kẽm điện phân áp dụng cả trong và ngoài; nếu cần mài honed bên trong thì phải gia công sau mạ.
Có dung sai chặt hơn? Có, theo giá trị ghi trên bản vẽ.