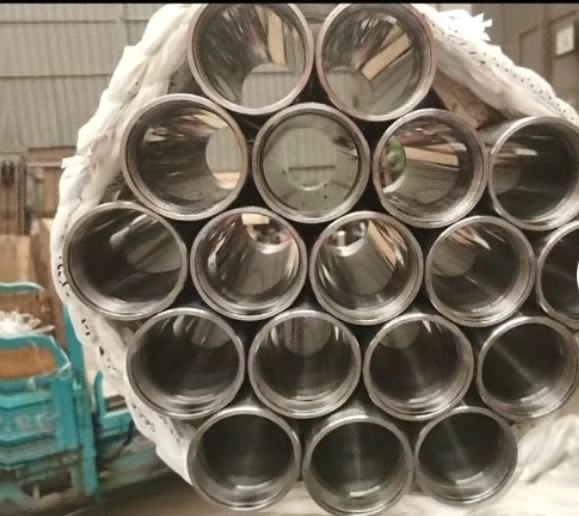
Ống thép honed là ống chính xác kéo nguội được mài honed hoặc gia công làm phẳng bề mặt trong, sau đó đánh bóng bằng con lăn. Đây là bề mặt làm việc của phớt piston. Chúng tôi giao ống honed đường kính trong 15–100 mm, mác 20#, 45#, 27SiMn, 16Mn (E355), 25Mn và St52, độ nhám trong Ra 0,2–0,4 µm, cắt theo chiều dài.
Giá: Giá báo theo từng quy cách. Giá thép biến động theo thị trường nguyên liệu nên mỗi mức giá được xác nhận tại thời điểm đặt hàng.
Mài honed thay đổi điều gì
Ống kéo nguội có bề mặt sáng nhưng có vân kéo dọc. Vân dọc đưa dầu qua mép phớt và làm mòn phớt. Mài honed tạo vân chéo giữ dầu, đồng thời chỉnh độ tròn và quy cách.
| Trạng thái | Bề mặt trong | Độ nhám | Ứng dụng |
|---|---|---|---|
| Kéo nguội | Vân kéo dọc | Ra 0,8–1,6 µm | Khách hàng tự mài honed |
| Honed | Vân mài chéo | Ra 0,2–0,4 µm | Xi lanh lắp trực tiếp |
| SRB (đánh bóng con lăn) | Lớp bề mặt ép chặt | Ra 0,1–0,3 µm | Tuổi thọ cao, lô ngắn |
Mác thép
| Mác thép | Tiêu chuẩn | Ứng dụng |
|---|---|---|
| 20# | GB/T 3639 | Xi lanh tiêu chuẩn, hàn tốt |
| 45# | GB/T 3639 | Xi lanh tải cao, thường gia công lại |
| 27SiMn | GB/T 3639 | Máy công trình, áp suất cao |
| 16Mn (E355) | EN 10305-1 | Xi lanh thành mỏng, bản vẽ châu Âu |
| St52 | DIN 2391 | Bản vẽ Đức và Đông Âu cũ |
Điểm cần kiểm tra khi mua
- Đường kính trong: thường H8 hoặc H9; sai 0,05 mm làm thay đổi khe hở phớt.
- Độ tròn và độ thẳng: mài honed chỉnh được trong giới hạn độ dày thành.
- Độ đồng tâm: thành mỏng một bên gây mạ không đều trên cần piston.
- Mép cắt: vuông góc, không ba via, nếu không nắp xi lanh không kín.
Kiểm tra
Đo đường kính trong, độ tròn, độ thẳng, độ nhám và ghi vào phiếu kiểm tra; theo yêu cầu gửi kết quả theo lô.
Những gì cần ghi trong đơn hàng
Với ống honed, kích thước ghi trong đơn hàng là kích thước sau khi mài, không phải kích thước phôi. Nếu ghi theo phôi, sai số mài sẽ dồn vào dung sai cuối và rất khó cứu.
| Hạng mục | Cần ghi | Nếu bỏ trống |
|---|---|---|
| Đường kính trong | Kích thước sau honed và dung sai | Không lắp được piston hoặc lắp lỏng |
| Độ nhám | Khoảng Ra và góc vết mài | Phớt không giữ dầu, mòn nhanh |
| Độ tròn | Giá trị cho phép, độ côn toàn chiều dài | Piston kẹt ở một đầu |
| Độ thẳng | Độ lệch trên mét | Ma sát cao, phớt mòn lệch |
| Chiều dài | Chiều dài thành phẩm và dung sai cắt | Phải cắt lại, mất lớp dầu bảo vệ ở mép |
Đóng gói và xuất khẩu
Đây là nhóm nhạy gỉ nhất trong danh mục. Sau khi mài, ống được rửa, sấy, phủ dầu chống gỉ và bịt hai đầu bằng nút nhựa; sau đó bọc giấy chống ẩm rồi mới bó hoặc đóng thùng gỗ. Thời gian vận chuyển biển 3–4 tuần vẫn giữ được bề mặt nếu đóng đúng cách. Chứng từ ghi rõ kích thước trong thực đo để bên nhận không phải mở toàn bộ lô kiểm tra.
So sánh với tiêu chuẩn khác
| Tiêu chuẩn | Quy định về bề mặt trong | Ghi chú |
|---|---|---|
| EN 10305-4 | Không quy định Ra, chỉ quy định dung sai và cơ tính | Phải honed thêm nếu dùng làm xy lanh |
| DIN 2391 | Không quy định Ra | Trạng thái NBK là điểm xuất phát tốt để mài |
| ASTM A519 | Không quy định Ra | Dùng 1020 hoặc 4130 tùy tải |
| JIS G3445 | Không quy định Ra | Mác STKM dùng được, cần thỏa thuận bề mặt |
Không tiêu chuẩn nào trong bốn tiêu chuẩn trên quy định độ nhám bề mặt trong. Vì vậy “ống honed” trên bản vẽ chỉ có nghĩa khi đi kèm một giá trị Ra cụ thể, nếu không mỗi xưởng sẽ hiểu một mức khác nhau.
Câu hỏi thường gặp
Chiều dài tối đa của ống honed? Cắt theo bản vẽ; giới hạn phụ thuộc đường kính và độ dày. Xác nhận kèm báo giá.
Ống honed hay ống kéo nguội? Có máy mài honed thì dùng ống kéo nguội kinh tế hơn; lắp trực tiếp thì dùng ống honed.
Có nhận số lượng ít? Có, xưởng sửa chữa và lô nhỏ được chấp nhận.