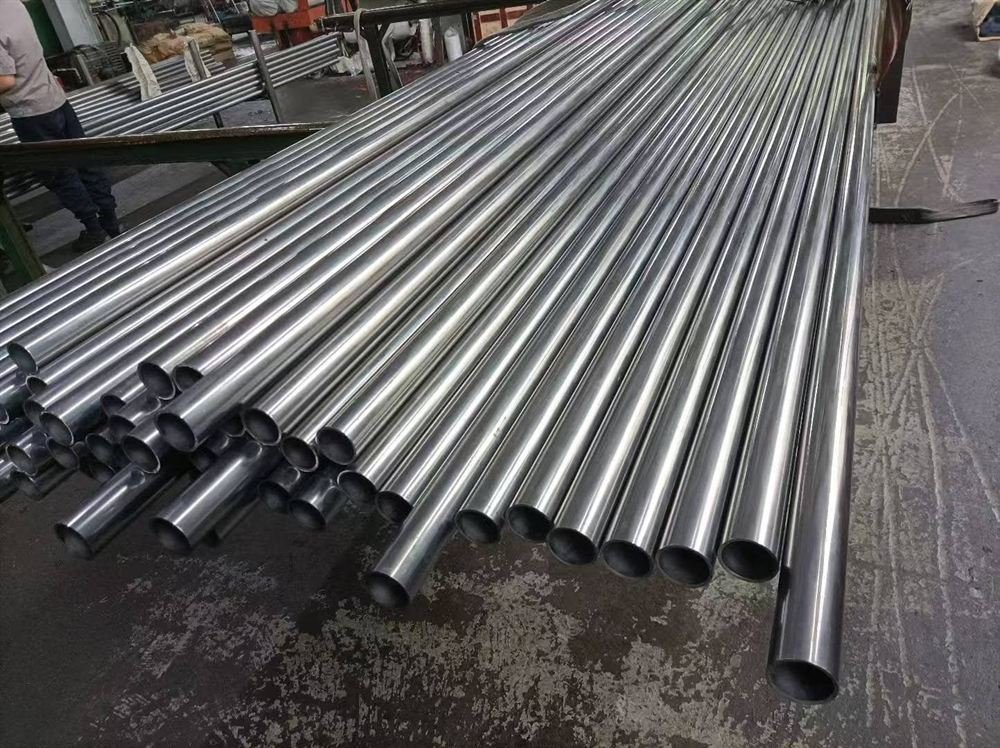
Ống giảm xóc gồm hai chi tiết: xy lanh làm việc nơi piston chạy và bình chứa (ống ngoài) chứa dầu. Cả hai được sản xuất bằng ống hàn kéo nguội (EN 10305-2, DIN 2393) hoặc không mối hàn (EN 10305-1, DIN 2391). Mác thép: 20#, 45#, E235C; bề mặt thường giao sáng hoặc phosphat NBK +N.
Giá: Giá báo theo từng quy cách. Giá thép biến động theo thị trường nguyên liệu nên mỗi mức giá được xác nhận tại thời điểm đặt hàng.
Khác biệt giữa hai chi tiết
| Chi tiết | Chức năng | Quy cách tiêu biểu | Bề mặt |
|---|---|---|---|
| Xy lanh làm việc | Bề mặt phớt piston chạy | Đường kính trong 20–65 mm | Kéo nguội hoặc honed |
| Bình chứa (ống ngoài) | Thể tích dầu, thân ngoài | Đường kính ngoài 25–70 mm | Kéo nguội, phosphat |
Dung sai
| Kích thước | Dung sai | Ghi chú |
|---|---|---|
| Đường kính trong (xy lanh) | H8 / H9 | Quyết định khe hở phớt |
| Đường kính ngoài (bình chứa) | ±0,08 – 0,12 mm | Lắp và hàn |
| Độ dày | ±10 % | Độ bền áp lực |
| Độ thẳng | ≤ 0,3 mm/m | Chuyển động không ma sát |
Mác thép và bề mặt
| Mác thép | Tiêu chuẩn | Ứng dụng |
|---|---|---|
| 20# | GB/T 3639 | Giảm xóc ô tô, xe máy tiêu chuẩn |
| 45# (1045) | GB/T 3639 | Giảm xóc tải cao |
| E235C | EN 10305-2 | Bản vẽ châu Âu, thân hàn |
| St52 | DIN 2391 | Bản vẽ Đức cũ |
Bề mặt phosphat (NBK +N) giữ dầu và hạn chế gỉ khi vận chuyển; đồng thời làm lớp lót trước khi sơn. Bề mặt kéo sáng được chọn khi cần hàn hoặc mạ.
Vì sao bề mặt trong quan trọng hơn đường kính ngoài
Ống giảm xóc làm hai việc cùng lúc: dẫn dầu và làm mặt trượt cho piston. Nếu mặt trong có gờ do mối hàn, vết xước dọc hoặc mạt kim loại, phớt sẽ mòn nhanh và bắt đầu rò sau vài tháng. Đây là hiện tượng khách cuối thường quy cho phớt, trong khi nguyên nhân nằm ở ống.
Vì vậy với chi tiết này nên ghi rõ độ nhám và giới hạn vết xước ngay trong đơn hàng, thay vì để theo tiêu chuẩn chung. Tiêu chuẩn quy định được kích thước, nhưng không quy định chất lượng bề mặt ở mức ống giảm xóc cần.
Những gì cần ghi trong đơn hàng
| Hạng mục | Cần ghi | Lý do |
|---|---|---|
| Kích thước | Ø ngoài, độ dày, Ø trong sau khi cắt | Piston phải trượt vừa, không kẹt không rơ |
| Loại ống | Không mối hàn hay DOM | DOM đều thành hơn và rẻ hơn |
| Bề mặt trong | Ra, giới hạn vết xước, yêu cầu xóa gờ | Giảm mòn phớt và giảm tiếng ồn |
| Độ thẳng | Độ lệch trên mét | Ống cong làm piston cọ thành |
| Kiểm tra | Thử áp, kiểm tra rò rỉ, NDT nếu cần | Có căn cứ để đối chiếu với khách cuối |
Đóng gói và xuất khẩu
Ống bó theo quy cách, hai đầu bịt nút và phủ dầu chống gỉ nhẹ. Vì chi tiết này nhạy với vết xước, nên bọc nilon hoặc giấy trước khi bó và không xếp chung container với hàng có bề mặt thô. Chứng từ ghi số mẻ trên từng bó để đối chiếu với chứng chỉ khi nghiệm thu.
Câu hỏi thường gặp
Có giao xy lanh làm việc đã honed? Có; tuy nhiên phần lớn nhà sản xuất giảm xóc tự mài honed nên chọn ống kéo nguội.
Hàn hay không mối hàn? Bình chứa thường dùng ống hàn kéo nguội, xy lanh làm việc dùng ống không mối hàn hoặc DOM. Chúng tôi sản xuất cả hai theo bản vẽ.
Có mạ crôm không? Chúng tôi giao ống; mạ crôm do khách hàng thực hiện.